ফ্লোর স্লটিং লাইন (ডাবল এন্ড টেনোনার)
পণ্যটি উল্লম্ব এবং অনুভূমিকভাবে মেঝে স্লট করতে পারে। মেশিন সিরিজটি পুরো ফ্লোর...
বিশদ দেখুনপ্রায় যেকোন SPC, WPC, LVT বা ল্যামিনেট ফ্লোরিং লাইনে হাঁটুন এবং আপনি একই ছন্দ শুনতে পাবেন: প্যানেলগুলি স্টেশনগুলির একটি সিরিজের মধ্যে দিয়ে চলেছে, প্রতিটি বোর্ডটিকে একটি সমাপ্ত তক্তার একটু কাছাকাছি নিয়ে যাচ্ছে। সেই অনুক্রমের কোথাও একটি দৈর্ঘ্যের দিকের ডিইটি মেশিন রয়েছে। নামটি প্রযুক্তিগত মনে হলেও কাজটি সোজা। একটি ডাবল-এন্ড টেনোনার দৈর্ঘ্যের দিকে ফিড মেশিনের জন্য একটি একক পাসে একটি প্যানেলের উভয় প্রান্তের জন্য সেট আপ করে, প্রোফাইল গঠন করে যা মেঝে কেমন দেখায়, ফিট করে এবং কার্য সম্পাদন করে।
উৎপাদন দলগুলির জন্য, দৈর্ঘ্যের দিক থেকে DET খুব কমই অন্য করাত। এটি একটি নির্ভুল প্রোফাইলিং স্টেশন। প্রস্থ, প্রান্ত সোজাতা, জিহ্বা-এবং-খাঁজ জ্যামিতি, বেভেলের গুণমান এবং পৃষ্ঠের সমাপ্তি সবই এখানে শুরু হয়। স্টেশন ভালভাবে সেট আপ করা হলে, লাইনের বাকি অংশ থেকে কাজ করার জন্য একটি স্থিতিশীল রেফারেন্স থাকে। যখন এটি না হয়, প্রতিটি ডাউনস্ট্রিম অপারেশন সমস্যা উত্তরাধিকারসূত্রে পায়।
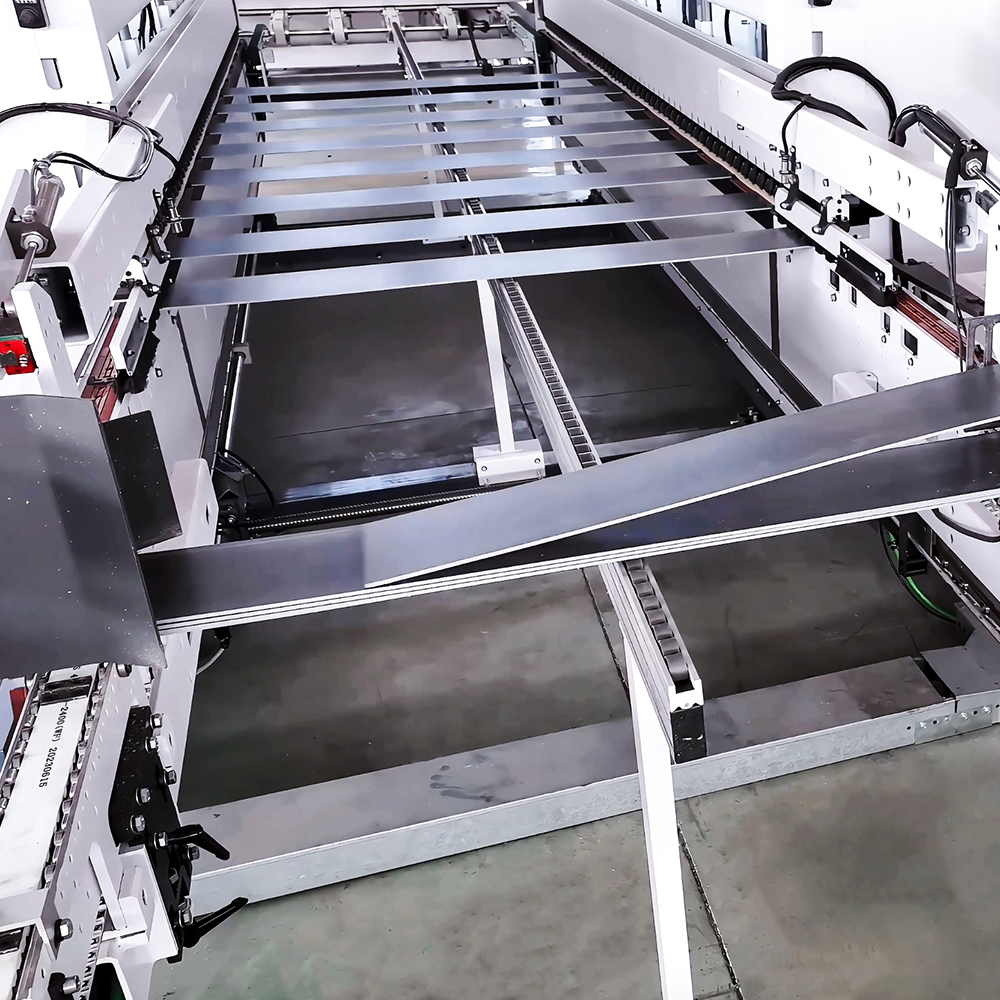
দৈর্ঘ্যের দিক থেকে কনফিগারেশনে, তক্তা দুটি টুলিং হেডের মধ্যে তার দৈর্ঘ্য বরাবর ভ্রমণ করে। মাথা একই সময়ে বাম এবং ডান লম্বা প্রান্তে কাজ করে। টুলিং প্যাকেজের উপর নির্ভর করে, মেশিনটি প্যানেলের প্রস্থের আকার দিতে পারে, এক প্রান্তে একটি জিহ্বা এবং অন্য প্রান্তে একটি খাঁজ কাটতে পারে, একটি বেভেল বা চেম্ফার প্রয়োগ করতে পারে, ত্রাণ খাঁজ কাটাতে পারে বা পরবর্তী লেপের ধাপের জন্য প্রান্তটি প্রস্তুত করতে পারে। ফ্লোরিং প্রোডাকশনে, এটি প্রায়শই এমন স্টেশন যা শেষ ম্যাচিং শেষ হওয়ার আগে একটি তক্তাকে তার দীর্ঘ-প্রান্তের প্রোফাইল দেয়।
নামের "ডাবল-এন্ড" অংশটি কাজের চক্রের উভয় প্রান্তে একযোগে মেশিনিংকে বোঝায়, দুটি পৃথক মেশিনকে একসাথে বোল্ট করা নয়। এই পার্থক্যটি গুরুত্বপূর্ণ কারণ একটি দৈর্ঘ্যের দিক থেকে DET একটি সাধারণ পরিবহন রেফারেন্স, একটি স্থিতিশীল চেইন বা রোলার বেড এবং দুটি মাথা যা একে অপরের সাথে সারিবদ্ধ থাকে তার উপর নির্ভর করে। একটি মাথা প্রবাহিত হলে, সেই পাশের প্রোফাইলটি পরিবর্তিত হয় এবং জিহ্বা-এবং-খাঁজ ফিট এটি দেখাবে। এই মেশিনগুলি কীভাবে তৈরি এবং প্রয়োগ করা হয় তা বিস্তৃতভাবে দেখার জন্য, এই নির্দেশিকা শিল্প ডবল শেষ টেনোনার প্রযুক্তি একটি দরকারী শুরু বিন্দু.
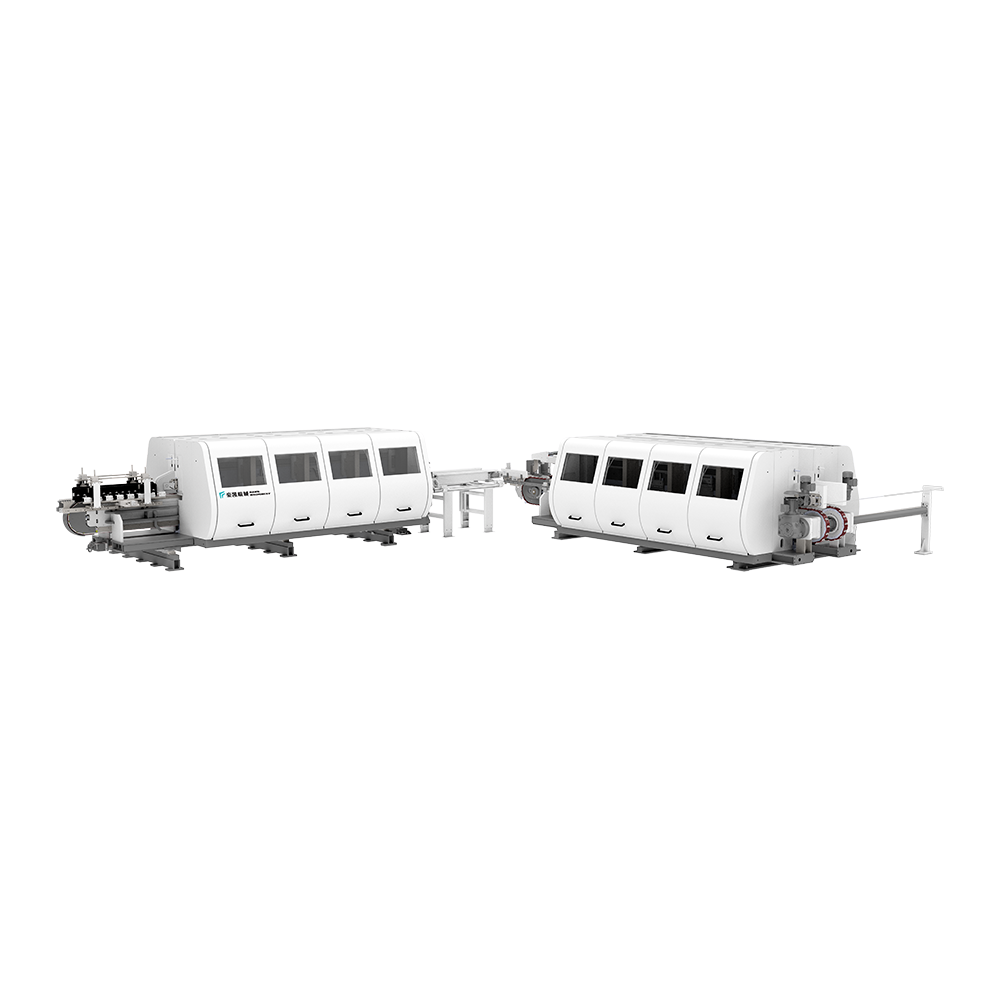 ফ্লোর স্লটিং লাইন ডাবল এন্ড টেনোনার সিরিজ ফ্লোরিং প্যানেলের জন্য একটি ছয়-মডেল দৈর্ঘ্যের দিকে এবং ক্রসওয়াইজ ডিইটি সিরিজ, শুধুমাত্র স্পিন্ডেল পাওয়ারের পরিবর্তে সম্পূর্ণ প্রান্ত প্রক্রিয়ার মূল্যায়ন করার সময় দরকারী। পণ্য দেখুন →
অনেক ফ্লোরিং প্ল্যান্টে, দৈর্ঘ্যের দিক থেকে ডিইটি একটি স্বতন্ত্র ক্রয়ের পরিবর্তে একটি স্লটিং বিভাগের অংশ। এটি একটি ক্রসওয়াইজ স্টেশন, ফিডিং সিস্টেম, ধুলো সংগ্রহ এবং প্রান্ত আবরণ সরঞ্জামের সাথে যুক্ত হতে পারে। এই কারণেই ক্রয়ের সিদ্ধান্তটি সম্পূর্ণ প্রান্ত প্রক্রিয়ার উপর ভিত্তি করে হওয়া উচিত, শুধুমাত্র টাকু শক্তি বা সর্বাধিক ফিড গতির উপর নয়।
একটি দৈর্ঘ্যের দিকে এবং একটি ক্রসওয়াইজ ডিইটির মধ্যে পার্থক্য কেবল কীভাবে মেশিনটি ঘুরানো হয় তা নয়। এটি পরিবর্তন করে যে কোন প্রান্তগুলি মেশিন করা হয়, কীভাবে প্যানেলটি সমর্থিত হয় এবং অপারেটরকে কী নিয়ন্ত্রণ করতে হবে। একটি দৈর্ঘ্যের দিকে স্টেশন লম্বা প্রান্তগুলি পরিচালনা করে যখন বোর্ডটি দৈর্ঘ্যের দিকে যায়। দীর্ঘ-প্রান্তের প্রোফাইল প্রতিষ্ঠিত হওয়ার পরে একটি ক্রসওয়াইজ স্টেশন সংক্ষিপ্ত প্রান্তগুলি পরিচালনা করে। দুটি অংশীদার হিসাবে কাজ করে এবং প্রথম স্টেশনটি সাধারণত দ্বিতীয়টির জন্য রেফারেন্স সেট করে।
| উৎপাদন প্রশ্ন | দৈর্ঘ্য অনুযায়ী DET | ক্রসওয়াইজ ডিইটি |
|---|---|---|
| কোন প্রান্ত মেশিন করা হয়? | উভয় লম্বা প্রান্ত | উভয় সংক্ষিপ্ত প্রান্ত |
| প্যানেল কিভাবে ভ্রমণ করে? | এর দৈর্ঘ্য বরাবর | এর প্রস্থ জুড়ে |
| আদর্শ ভূমিকা | প্রস্থ মাপ, দীর্ঘ প্রান্ত জিহ্বা এবং খাঁজ, beveling | শেষ ম্যাচিং, শর্ট-এন্ড টেনন এবং খাঁজ |
| লাইনে স্বাভাবিক অবস্থান | শেষ মেলার আগে | দীর্ঘ প্রান্ত প্রোফাইলিং পরে |
| প্রথমে কি যাচাই করতে হবে | সরলতা, প্রস্থের ধারাবাহিকতা এবং প্রোফাইলের গভীরতা | বর্গক্ষেত্র, শেষ সহনশীলতা এবং দীর্ঘ প্রান্তের সাথে মাপসই |
দৈর্ঘ্যের দিক থেকে ডিইটি অপারেটরের দিক থেকে সহজ দেখাতে পারে: বোর্ডকে খাওয়ান, এটিকে গাইডের বিরুদ্ধে ধরে রাখুন, প্রধানদের কাজ করতে দিন। অনুশীলনে, মেশিনটি একসাথে বেশ কয়েকটি ভেরিয়েবল পরিচালনা করছে। বোর্ডের প্রস্থের বৈচিত্র্য, প্রান্তের বর্গাকারত্ব, ফিডের গতি, টুল পরিধান এবং চিপ খালিকরণ সবই চূড়ান্ত প্রান্তকে প্রভাবিত করে।
বেশিরভাগ দৈর্ঘ্যের দিক থেকে ডিইটি মেশিন একটি সাধারণ স্থাপত্য ভাগ করে, যদিও বিশদ প্রস্তুতকারক এবং প্রয়োগ অনুসারে পরিবর্তিত হয়। গুরুত্বপূর্ণ প্রশ্ন একটি মেশিনে এই যন্ত্রাংশ আছে কিনা তা নয়, তবে সেগুলি এমনভাবে তৈরি এবং সামঞ্জস্য করা হয়েছে যা আপনার উপাদান এবং সহনশীলতার লক্ষ্য অনুসারে।
সেটআপ শৃঙ্খলা মেশিন হার্ডওয়্যারের মতোই গুরুত্বপূর্ণ। একটি দৈর্ঘ্যের দিক থেকে DET শুধুমাত্র তার রেফারেন্স পৃষ্ঠের মতই স্থিতিশীল। যদি চেইন পরিধান করা হয়, গাইডগুলি আলগা হয় বা হোল্ড-ডাউন চাপ অসম হয়, কাটারটি একটি পরিষ্কার-সুদর্শন প্রান্ত তৈরি করতে পারে যা এখনও শুষ্ক-ফিট পরীক্ষায় ব্যর্থ হয়। অপারেটরদের প্রস্থ, প্রোফাইল গভীরতা এবং প্রান্ত সরলতা যাচাই করতে সক্ষম হওয়া উচিত একটি উত্পাদন চালানো শুরু হওয়ার আগে সাধারণ গেজগুলির সাহায্যে।
দৈর্ঘ্য অনুযায়ী DET-কে একই প্ল্যান্টে উপাদানের একাধিক পরিবার চালানোর জন্য বলা যেতে পারে। প্রতিটি এক কাটিয়া প্রান্ত এ ভিন্নভাবে আচরণ. SPC অনমনীয় এবং ঘষিয়া তুলিয়া ফেলিতে সক্ষম, তাই টুল লাইফ এবং ধুলো নিয়ন্ত্রণ সাধারণত আরো মনোযোগ পায়। WPC নরম এবং তাপ এবং সমর্থন চাপের জন্য আরও সংবেদনশীল হতে পারে। LVT নমনীয় এবং বিকৃতি এড়াতে যত্নশীল ইনফিড নির্দেশিকা প্রয়োজন হতে পারে। ল্যামিনেট একটি শক্ত পরিধানের স্তর এবং চিপিংয়ের ঝুঁকি নিয়ে আসে। মাল্টিলেয়ার ইঞ্জিনিয়ারড ফ্লোরিং কাঠের ফাইবারের পরিষ্কার শিয়ারিংয়ের জন্য আহ্বান করে, যখন ফাইবার সিমেন্ট এবং ওয়াল প্যানেলগুলি ঘর্ষণ প্রতিরোধ এবং স্থিতিশীল ক্ল্যাম্পিংয়ের উপর একটি প্রিমিয়াম রাখে।
ব্যবহারিক শিক্ষা হল যে প্রতিটি পণ্য ভালভাবে চালানোর জন্য কোনো একক সেটআপ অনুমান করা উচিত নয়। একটি মোটা SPC প্ল্যাঙ্কে কাজ করে এমন একটি প্রোফাইলের জন্য পাতলা LVT টাইলে বিভিন্ন সমর্থন, ফিড গতি এবং টুলিংয়ের প্রয়োজন হতে পারে। একটি মেশিন গ্রহণ করার আগে, আপনি আসলে উত্পাদিত উপকরণ চালান। শুধু কাটা নয়, শুকনো ফিট পরীক্ষা করুন। ভাল আলোতে জিহ্বা এবং খাঁজ দেখুন, বোর্ডগুলির একটি রান জুড়ে খাঁজের গভীরতা এবং প্রস্থ পরিমাপ করুন এবং চিপ বা টিয়ার-আউটের জন্য বেভেল পরিদর্শন করুন। একটি সংক্ষিপ্ত পরীক্ষা কাটা একটি দীর্ঘ স্পেসিফিকেশন শীট তুলনায় আরো দরকারী.
একটি সাধারণ ফ্লোরিং লাইনে, প্যানেলটি একটি পরিচালনাযোগ্য আকারে কাটার পরে এবং ম্যাচিং, লেপ বা প্যাকিং শেষ হওয়ার আগে দৈর্ঘ্যের দিকে ডিইটি বসে। সঠিক ক্রম পণ্যের উপর নির্ভর করে। একটি SPC লাইন এক্সট্রুশন, অ্যানিলিং, কাটিং, স্লটিং এবং আবরণকে একত্রিত করতে পারে। একটি ল্যামিনেট লাইন একটি প্রেস থেকে শুরু হতে পারে এবং ছাঁটাই এবং প্রোফাইলিংয়ের মাধ্যমে যেতে পারে। উভয় ক্ষেত্রেই, দৈর্ঘ্যের দিকের স্টেশনটিকে একটি সুসংগত দীর্ঘ প্রান্ত সরবরাহ করতে হবে যাতে ক্রসওয়াইজ স্টেশনটি একটি বর্গাকার, ভালভাবে উপযুক্ত প্রান্ত তৈরি করতে পারে।
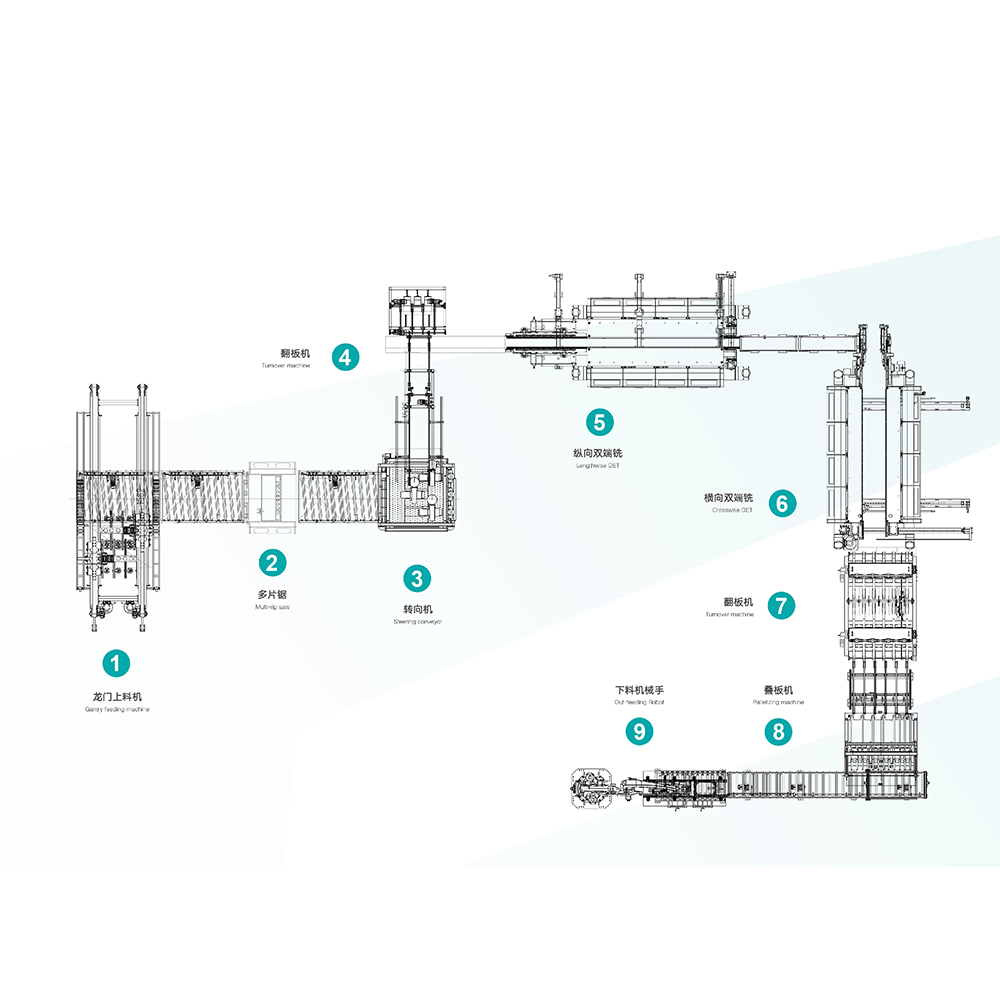 স্বয়ংক্রিয় SPC এবং PVC মেঝে উত্পাদন লাইন SPC, WPC এবং PVC মেঝেগুলির জন্য একটি সমন্বিত ফিডিং, কাটিং এবং স্লটিং লাইন, একটি প্রক্রিয়া হিসাবে ইনফিড, স্থানান্তর এবং আউটফিড মূল্যায়ন করার সময় প্রাসঙ্গিক। পণ্য দেখুন →
যখন দৈর্ঘ্যের দিক থেকে ডিইটি একটি স্বয়ংক্রিয় লাইনে একত্রিত হয়, তখন ইনফিড, ট্রান্সফার এবং আউটফিড বিভাগগুলি টেনোনারের মতোই গুরুত্বপূর্ণ। একটি স্বতন্ত্র পরীক্ষায় ভাল পারফর্ম করে এমন একটি মেশিন ভিন্নভাবে আচরণ করতে পারে যখন এটিকে একটি দ্রুত আপস্ট্রিম করাত অনুসরণ করতে বা বাফার ছাড়াই একটি ক্রসওয়াইজ স্টেশন খাওয়াতে বলা হয়। লাইনের গতি, সঞ্চয়ন এবং বোর্ডের ব্যবধান একসাথে পর্যালোচনা করা উচিত।
 স্মার্ট ফ্লোর প্রোডাকশন লাইন MES সিস্টেম ডিজিটাল ফ্লোর প্রোডাকশন ম্যানেজমেন্ট, সাপোর্টিং টাস্ক ডিসপ্লে, লেবেলিং, গণনা, RFID সনাক্তকরণ এবং সুরক্ষিত অ্যাক্সেসের জন্য সংযুক্ত ডিভাইস সহ একটি MES প্ল্যাটফর্ম। পণ্য দেখুন →
বিভিন্ন প্রোফাইল তৈরি করে বা একাধিক শিফটে চলমান উদ্ভিদের জন্য, উৎপাদন ডেটা গুণমানের গল্পের অংশ হয়ে ওঠে। সেটআপ রেকর্ড, টুল-লাইফ ট্র্যাকিং, ডাউনটাইম কারণ এবং প্রথম-পাস ফলন দলগুলি দেখতে সাহায্য করে যে কোনও প্রান্ত সমস্যা টুলিং, উপাদান, পরিবর্তন বা পরিবহনের কারণে হয়েছে কিনা। সেখানেই একটি ম্যানেজমেন্ট সিস্টেম ডিইটি অপারেটরকে সমর্থন করতে পারে, অপারেটরের রায়কে প্রতিস্থাপন করার পরিবর্তে।
একটি দৈর্ঘ্য অনুযায়ী ডিইটি মেশিন একটি দীর্ঘমেয়াদী উত্পাদন সম্পদ। ক্রয় কথোপকথনটি শিরোনাম গতি থেকে প্রতিদিনের কার্যকারিতা নির্ধারণ করে এমন বিশদগুলিতে দ্রুত সরানো উচিত।
একটি দৈর্ঘ্যের দিকে DET মেশিন একটি ফ্লোরিং প্ল্যান্টে তার স্থান অর্জন করে যখন এটি দীর্ঘ প্রান্তকে অনুমানযোগ্য করে তোলে। এর মানে স্থিতিশীল পরিবহন, পুনরাবৃত্তিযোগ্য হেড সেটিংস, উপযুক্ত টুলিং এবং একটি সেটআপ রুটিন যা অপারেটররা বিশ্বাস করে। মেশিনটিকে লাইনে সবচেয়ে জটিল আইটেম হতে হবে না। এটির রেফারেন্স ধরে রাখতে হবে, এর চিপগুলি পরিষ্কার করতে হবে, প্যানেলের পৃষ্ঠকে রক্ষা করতে হবে এবং বারবার সমন্বয় ছাড়াই শুকনো ফিটকে একত্রিত করতে হবে।
HAWK মেশিনারিতে, আমরা 2005 সাল থেকে মেঝে এবং প্রাচীর প্যানেল প্রযোজকদের সাথে কাজ করেছি, এবং সবচেয়ে দরকারী কথোপকথনগুলি সাধারণত একটি স্পেসিফিকেশন শীটের পরিবর্তে একটি নমুনা বোর্ড এবং একটি প্রোফাইল অঙ্কন দিয়ে শুরু হয়। আপনি যদি একটি নতুন স্লটিং বিভাগের পরিকল্পনা করছেন বা একটি বিদ্যমান দৈর্ঘ্যের স্টেশন প্রতিস্থাপন করছেন, তাহলে আপনার প্রয়োজনীয় উপাদান, প্রোফাইল এবং সহনশীলতা আনুন। এটি এমন একটি মেশিন বেছে নেওয়ার বাস্তব ভিত্তি যা লাইন, পণ্য এবং যারা এটি চালায় তাদের সাথে মানানসই৷
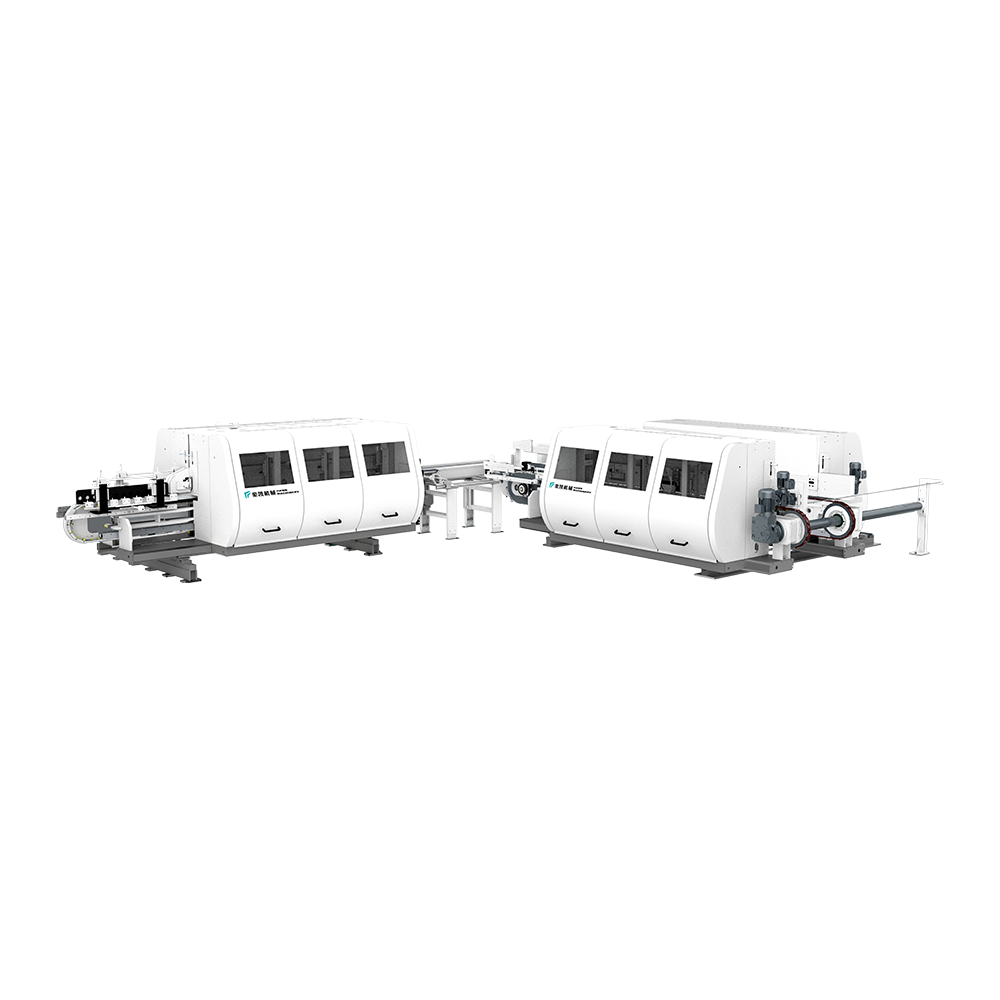
পণ্যটি উল্লম্ব এবং অনুভূমিকভাবে মেঝে স্লট করতে পারে। মেশিন সিরিজটি পুরো ফ্লোর...
বিশদ দেখুন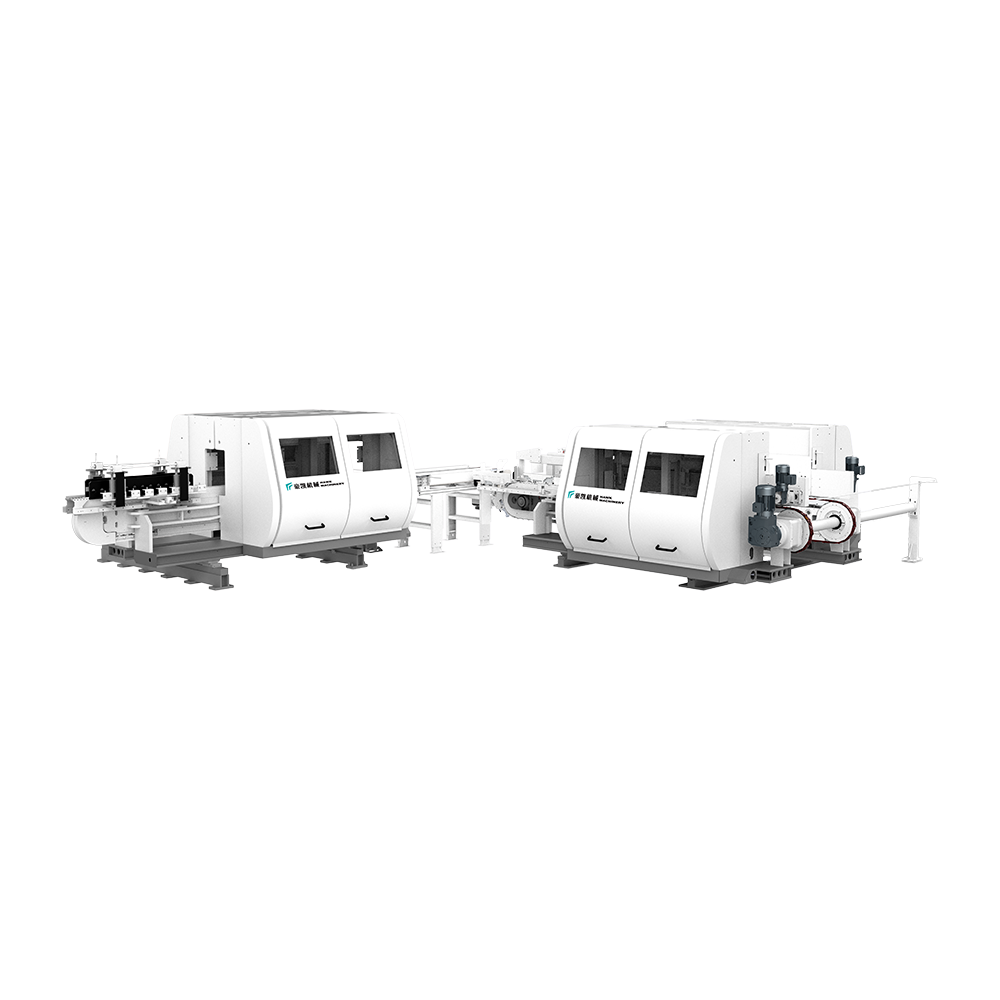
এই সরঞ্জামগুলি এলভিটি মেঝে ছাঁটাই এবং চেমফারিংয়ের জন্য উপযুক্ত। আপ এবং ডাউনস...
বিশদ দেখুন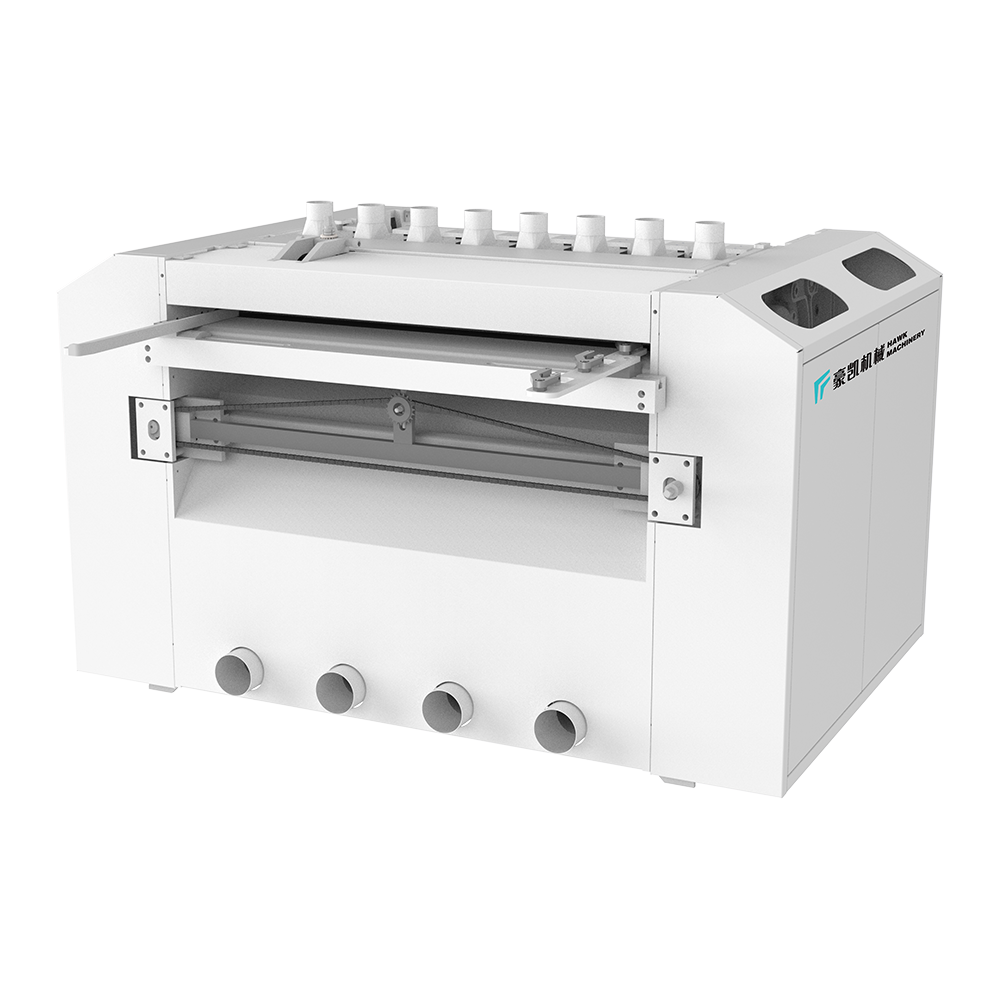
বিভিন্ন ট্রান্সমিশন করিং পদ্ধতিগুলি বিভিন্ন বোর্ড প্রক্রিয়াজাতকরণের প্রয়োজন...
বিশদ দেখুন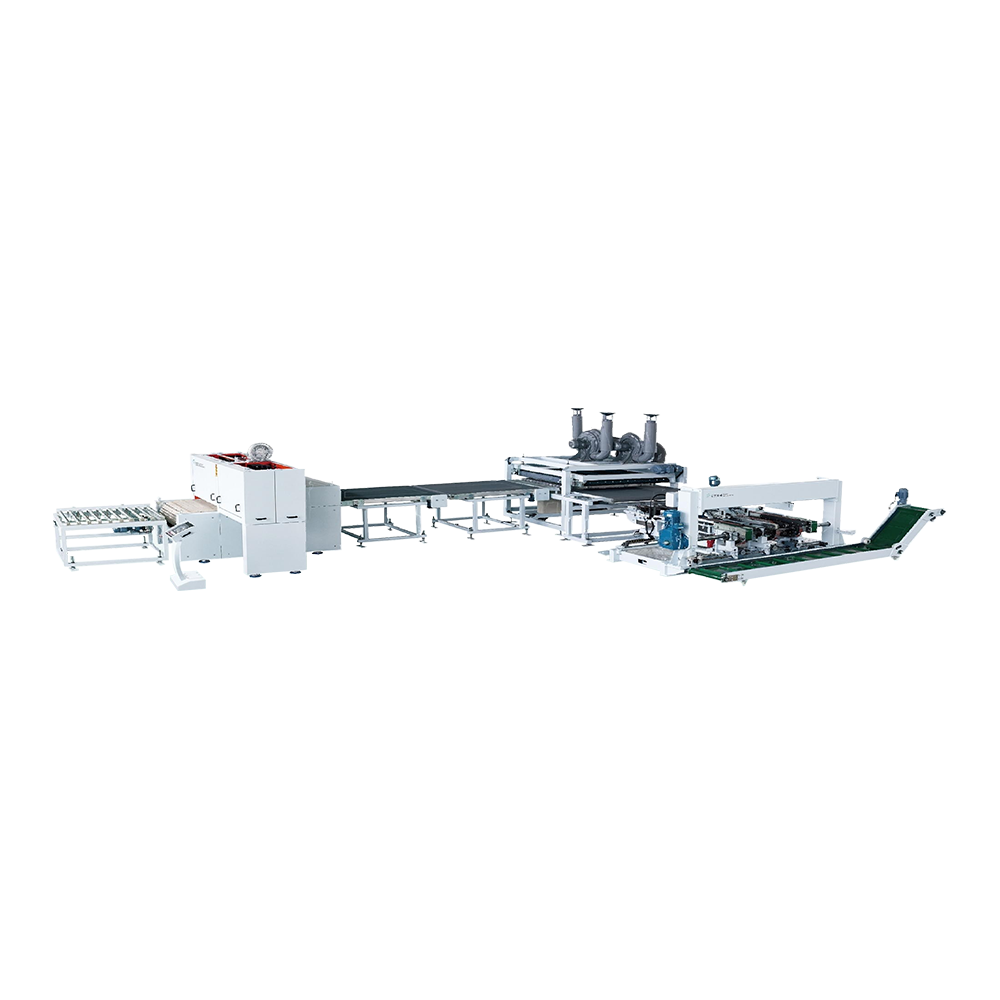
এই সরঞ্জামগুলির ফিডের গতি প্রতি মিনিটে 40 মিটারে পৌঁছতে পারে, পুরো ফ্রেম, করা...
বিশদ দেখুন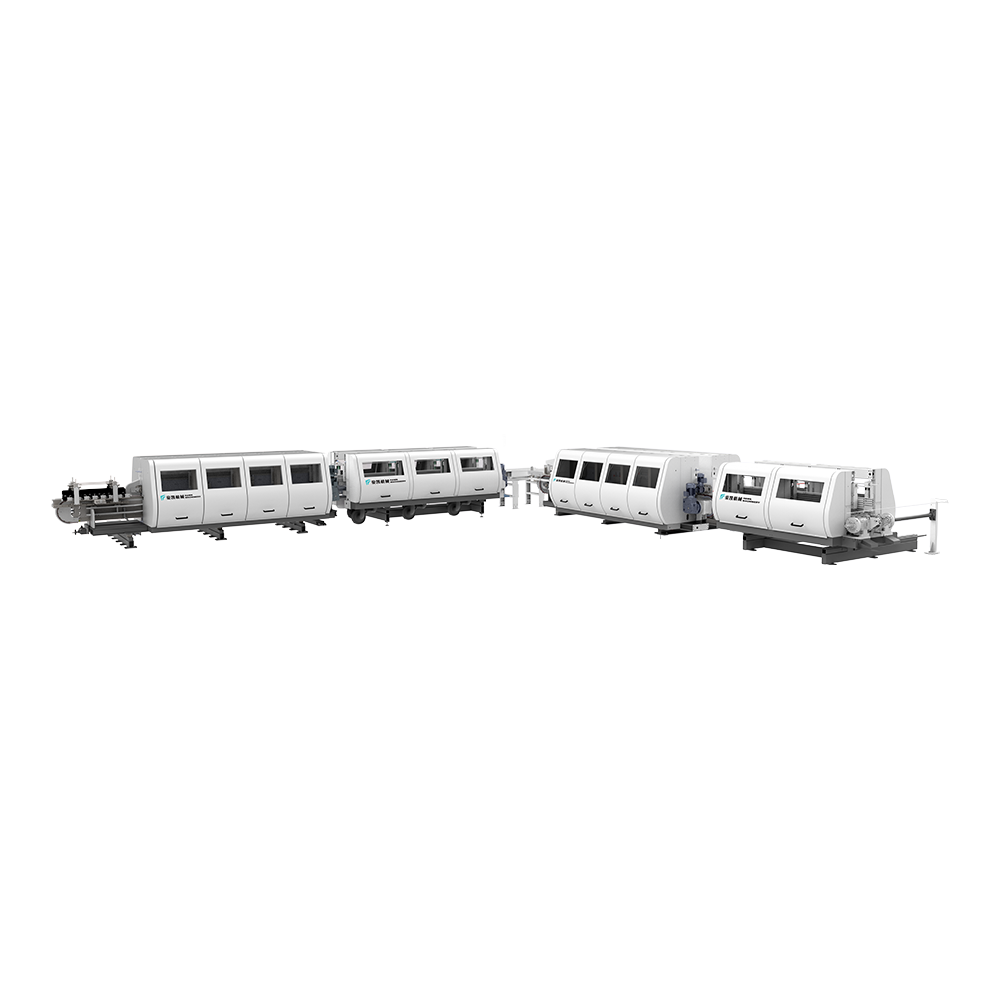
স্তরিত, পিভিসি এবং ডাব্লুপিসি এর প্রান্ত লেপের জন্য উপযুক্ত। জল-ভিত্তিক পেইন্...
বিশদ দেখুন
এসপিসি, ডাব্লুপিসি এবং পিভিসি প্লাস্টিকের মেঝে একটি সিরিজের জন্য উপযুক্ত হক য...
বিশদ দেখুন
ইন্টিগ্রেটেড ইন্টেলিজেন্ট সরঞ্জামগুলি গেটওয়ে, মেশিন টাস্ক সিগনেজ, লেবেল প্রি...
বিশদ দেখুন
যোগাযোগের তথ্য।
বয়ি ডেভলপমেন্ট এরিয়া, চাংঝু সিটি, জিয়াংসু প্রদেশ, পি আর চীন
+86-0519-83319988
আপনার যখন আমাদের প্রয়োজন তখন যোগাযোগ করতে দ্বিধা করবেন না!
 কাস্টম ফ্লোর এক্সট্রুশন মেশিন প্রস্তুতকারক