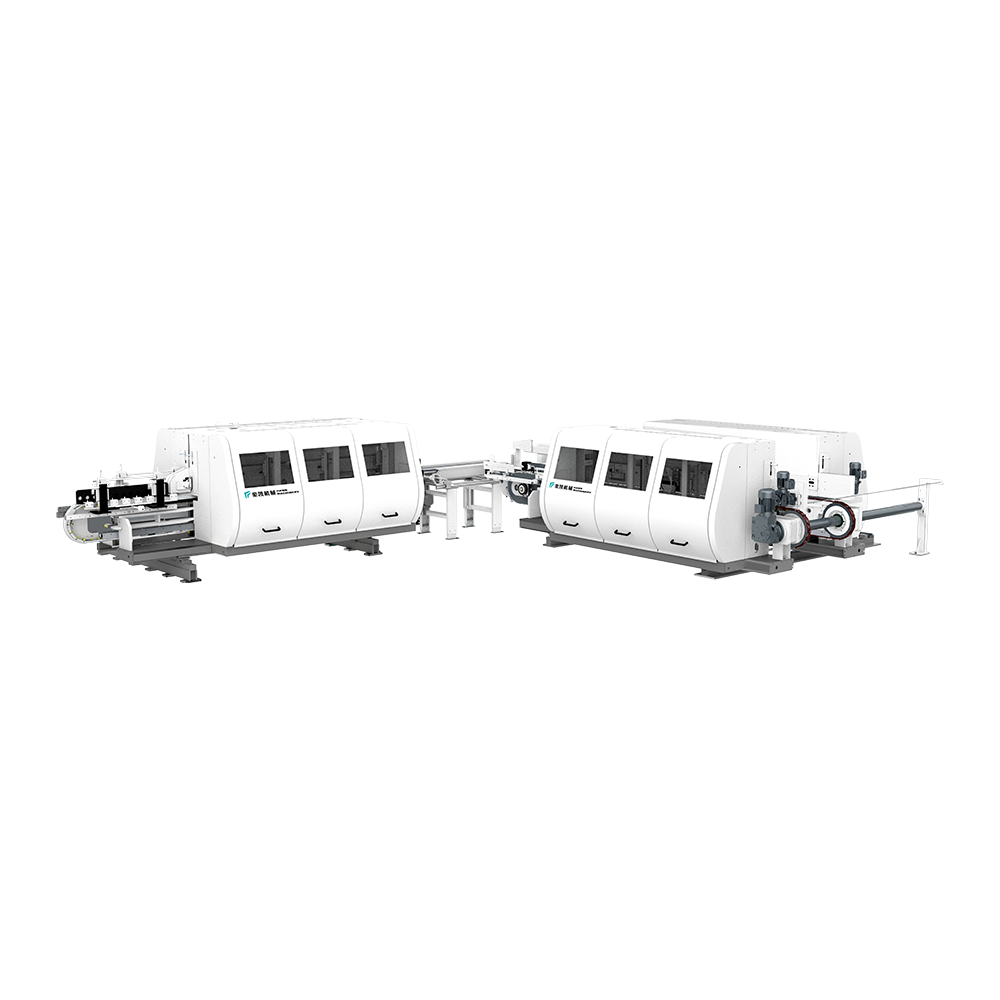
ফ্লোর স্লটিং লাইন (ডাবল এন্ড টেনোনার)
পণ্যটি উল্লম্ব এবং অনুভূমিকভাবে মেঝে স্লট করতে পারে। মেশিন সিরিজটি পুরো ফ্লোর...
বিশদ দেখুনএকটি ফ্লোরিং প্ল্যান্টে যেটি প্রতি শিফটে 500টি প্যানেল চালায়, একটি একক-ব্লেড করাত এবং একটি তিন-ব্লেড করাতের মধ্যে পার্থক্য কেবলমাত্র কাটানোর গতি নয়। এটি একটি অপারেটরকে একটি প্যানেল স্পর্শ করার সংখ্যা। ক 3 রিপ করাত মেশিন একটি 1,220 মিমি বোর্ড নেয়, এটি তিনটি সমান্তরাল করাত ব্লেডের মধ্য দিয়ে যায় এবং তিনটি স্ট্রিপ ফেরত দেয় যা পরবর্তী মেশিনিং ধাপের জন্য প্রস্তুত। উচ্চ-আউটপুট মাল্টি-রিপ সিস্টেমের সম্পূর্ণ মূল্য পরিশোধ না করেই এটিকে নির্মাতাদের জন্য সবচেয়ে ব্যবহারিক সূচনা পয়েন্ট করে তোলে যাদের সামঞ্জস্যপূর্ণ রিপ প্রস্থের প্রয়োজন।
মূল বিষয় হল ভারসাম্য। একটি থ্রি-ব্লেড সেটআপ আপনাকে স্ট্রিপ নমনীয়তা দেয় যা একটি দুই-ব্লেড মেশিন পারে না, যখন পাঁচ বা ততোধিক ব্লেডের সাথে আসা পাওয়ার চাহিদা এবং ব্যবধানের জটিলতা এড়িয়ে যায়। আপনার প্যানেলের প্রস্থ দিনে দিনে পরিবর্তিত হলে, একটি 3 রিপ করাত সাধারণত এমন কনফিগারেশন যা পরিবর্তনের সময় এবং ব্লেডের খরচ উভয়ই নিয়ন্ত্রণে রাখে।
একটি 3 রিপ করাত হল একটি মাল্টি-রিপ করাত যার মধ্যে তিনটি ব্লেড রয়েছে যা সমাপ্ত স্ট্রিপের প্রস্থের সাথে মেলে। ব্লেডগুলি একটি সাধারণ টাকুতে বসে থাকে এবং স্তরিত ইস্পাত বা খাদ স্পেসারগুলি তাদের মধ্যে ফাঁক স্থাপন করে। যখন বোর্ডের মাধ্যমে খাওয়ানো হয়, বাইরের ব্লেডগুলি প্রান্তগুলি ছাঁটাই করে এবং কেন্দ্রের ফলকটি মধ্যবর্তী ফালাটি কেটে দেয়। একটি পাসে, আপনি একটির পরিবর্তে তিনটি স্ট্রিপ পাবেন। বাইরের প্রান্তের ছাঁটাই সরে যায় এবং তিনটি স্ট্রিপ স্লটিং বা বেভেলিং লাইনের দিকে এগিয়ে যায়।
এই নকশাটি ফ্লোরিং প্ল্যান্টের জন্য গুরুত্বপূর্ণ কারণ ডাউনস্ট্রিম মেশিনগুলি একটি শক্ত প্রস্থ সহনশীলতা আশা করে। যদি রিপ করাত একটি স্ট্রিপ 3 মিমি খুব চওড়া করে, তাহলে ডাবল-এন্ড টেনোনারকে আরও উপাদান সরিয়ে ফেলতে হবে, যা টুল পরিধান বাড়ায় এবং ল্যামিনেট এবং SPC-তে চিপ-আউট হওয়ার ঝুঁকি বাড়ায়। সঠিক ব্যবধানের কলার সহ একটি 3 রিপ করাত এবং একটি অনমনীয় টাকু সেই ঝুঁকি কমায়।
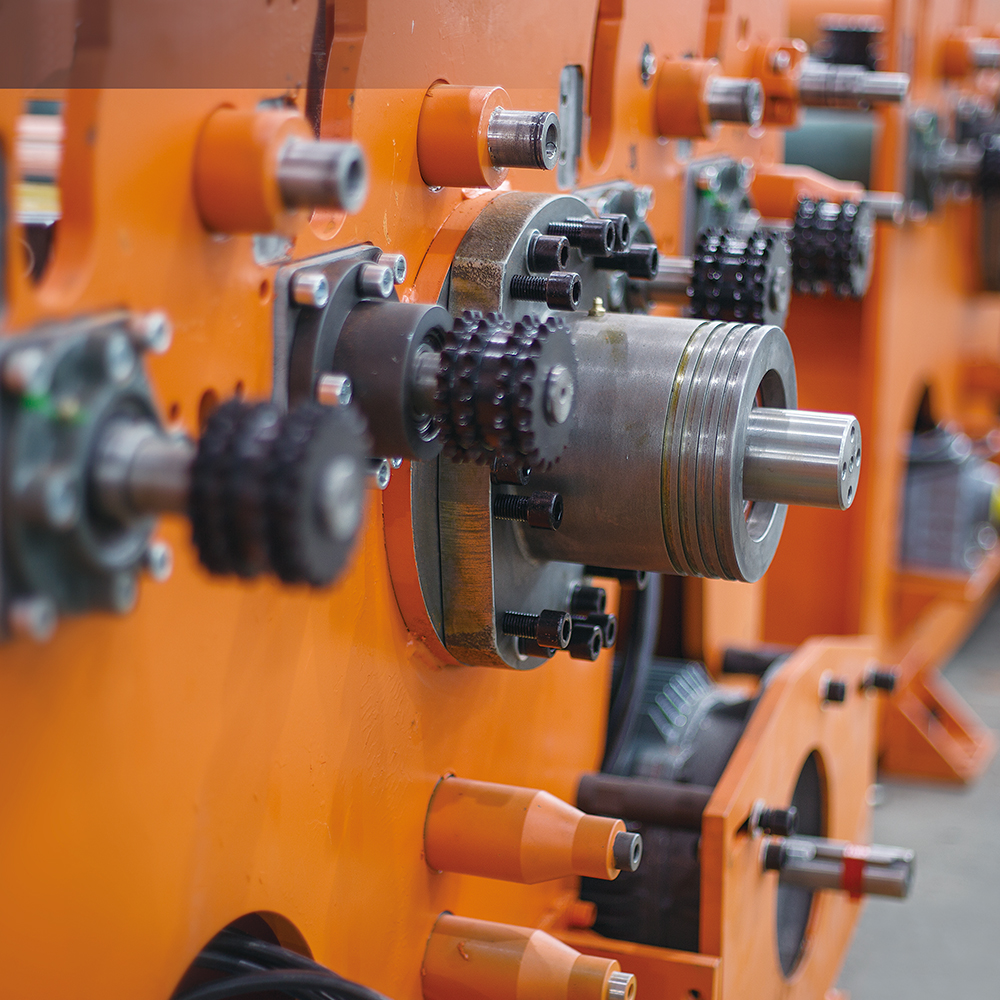 ফ্লোরিং এবং ওয়াল প্যানেলের জন্য মাল্টি-ব্লেড রিপ করাত পৃষ্ঠের অখণ্ডতা এবং সুনির্দিষ্ট প্রস্থ সহনশীলতা বজায় রাখতে উপরের এবং নিম্ন রোলার ড্রাইভ ব্যবহার করে এই রিপ করাত SPC, WPC, ল্যামিনেট এবং অন্যান্য বোর্ডগুলিকে 32 মি/মিনিট পর্যন্ত ফিড রেট এবং 1300 মিমি ওয়ার্কিং প্রস্থের সাথে পরিচালনা করে। পণ্য দেখুন →
মেশিনের মূল উপাদানগুলি হল একটি ফিড পরিবাহক বা রোলার টেবিল, একটি চাপ রোলার সিস্টেম এবং একটি সামঞ্জস্যযোগ্য টাকু সহ একটি করাত হাউজিং। উপাদান নিয়ন্ত্রিত চাপে করাত আবাসনে চলে যায়, তিনটি ব্লেডের মধ্য দিয়ে যায় এবং আউটফিড টেবিলে প্রস্থান করে। কিছু মেশিন একটি টপ রোলার ড্রাইভ ব্যবহার করে, যা বোর্ডটিকে টেনে ধরে এবং এটি সমতল রাখে; অন্যরা নীচের ফিড চেইন ব্যবহার করে। SPC এবং WPC-এর মতো মেঝে তৈরির উপকরণগুলির জন্য, রাবার বা ইউরেথেন রোলার সহ একটি রোলার ড্রাইভকে প্রায়শই পছন্দ করা হয় কারণ এটি গ্রিপ বজায় রাখার সময় পৃষ্ঠকে চিহ্ন থেকে রক্ষা করে।
একটি সাধারণ উৎপাদন প্রবাহে, 3টি রিপ করাত ডাবল-এন্ড টেনোনারের আগে আসে, তারপর বেভেলিং এবং ভি-গ্রুভ পেইন্টিং স্টেশন। ল্যামিনেট এবং SPC উভয়ই চালিত উদ্ভিদের জন্য, ব্লেড স্পেসারগুলি দ্রুত পরিবর্তন করার ক্ষমতা করাত শক্তির মতো গুরুত্বপূর্ণ হয়ে ওঠে। একটি ভালভাবে ডিজাইন করা 3 রিপ করাত আপনাকে 80 মিমি স্ট্রিপ থেকে মিনিটে 100 মিমি স্ট্রিপে যেতে দেয়, ঘন্টা নয়।
সিদ্ধান্তটি সহজ করতে, সাধারণ উৎপাদন লক্ষ্যমাত্রা ব্যবহার করে একক এবং বহু-ব্লেড কনফিগারেশনের সাথে একটি 3 রিপ করাত মেশিনের তুলনা করুন। নীচের সংখ্যাগুলি 12 মিমি পুরু ফ্লোরিং বোর্ড এবং 8 মি/মিনিট ফিডের গতি অনুমান করে৷
| কনফিগারেশন | পাস প্রতি স্ট্রিপ | সাধারণ প্রস্থ সহনশীলতা | সেরা ফিট |
|---|---|---|---|
| একক ব্লেড করাত | 1 | ±1.5 মিমি | কম ভলিউম কাজ, প্রশস্ত রেখাচিত্রমালা |
| 3 রিপ করাত | 3 | ±0.4 মিমি | মিড-ভলিউম মেঝে, নমনীয় প্রস্থ |
| 5-ব্লেড রিপ করাত | 5 | ±0.4 মিমি | উচ্চ-ভলিউম নির্দিষ্ট-প্রস্থ রান |
এই সহনশীলতা গ্যারান্টি নয়; তারা ব্লেড তীক্ষ্ণতা, টাকু রানআউট, এবং ফিড অভিন্নতার উপর নির্ভর করে। কিন্তু নীতিটি সামঞ্জস্যপূর্ণ: কম ব্লেড সহ একটি মেশিন সারিবদ্ধ করা সহজ এবং স্ট্যাকের জুড়ে তাপীয় প্রসারণ পার্থক্যের দ্বারা ভোগার সম্ভাবনা কম।
ছিঁড়ে যাওয়া প্রান্তের গুণমানে তিনটি বিষয় আধিপত্য করে: ব্লেড স্পেসিং কলারের যথার্থতা, স্পিন্ডেলের রানআউট এবং ফিড রোলারের চাপ প্রোফাইল। এগুলোর যে কোনো একটি বন্ধ থাকলে, স্ট্রিপগুলো সামঞ্জস্যপূর্ণ হবে না এবং নিচের দিকের স্লটিং লাইনটি অমিল জিহ্বা এবং খাঁজ সন্ধি তৈরি করবে।
ব্যবধান কলার সঠিক প্রস্থ স্থল হয়. এমনকি কলার মধ্যে একটি 0.05 মিমি পার্থক্য স্ট্রিপগুলির মধ্যে একটি দৃশ্যমান প্রস্থ পার্থক্য তৈরি করতে পারে। মেঝে জন্য, যেখানে স্লটিং মেশিন একটি নির্দিষ্ট উপাদান প্রস্থের উপর নির্ভর করে, এই পার্থক্য দ্রুত একটি প্রত্যাখ্যান বা একটি মিসলাইনড জয়েন্টে পরিণত হয়।
টাকুটি অবশ্যই পরিমাপযোগ্য দোলা ছাড়াই ঘুরতে হবে। একবার রানআউট করাত ব্লেডের পাশের ক্লিয়ারেন্স ছাড়িয়ে গেলে, কাটটি র্যাগড হয়ে যায় এবং স্তরিত পৃষ্ঠে চিপ-আউট দেখা যায়। একটি ডায়াল সূচক ব্যবহার করে নিয়মিত রানআউট চেক আপনার রক্ষণাবেক্ষণের সময়সূচীর অংশ হওয়া উচিত।
খুব কম চাপ বোর্ডকে বিচ্যুত করতে দেয়; অত্যধিক চাপ একটি নরম SPC বা WPC পৃষ্ঠ চিহ্নিত করতে পারে। লক্ষ্যটি একটি ধারাবাহিক গ্রিপ যা বোর্ডকে ব্লেডের সাথে বর্গক্ষেত্র রাখে। পুরু মাল্টিলেয়ার কাঠের জন্য, আপনাকে একটি পাতলা পিভিসি বোর্ডের চেয়ে বেশি চাপের প্রয়োজন হতে পারে। এই কারণেই একটি 3 রিপ করাত সামঞ্জস্যযোগ্য রোলার চাপের সাথে মিশ্র উপাদানগুলি চালিত একটি উদ্ভিদের জন্য নিরাপদ।
আপনার কাটার পরামিতিগুলি আপনার প্রায়শই প্রক্রিয়া করা উপাদানের সাথে মিলে যাওয়া উচিত। এসপিসি এবং ডব্লিউপিসি ঘন এবং ঘষিয়া তুলিয়া ফেলিতে সক্ষম, যার অর্থ আরও দাঁত সহ ব্লেড এবং কম ফিড গতি। ল্যামিনেট বোর্ডগুলি কম ঘর্ষণকারী কিন্তু একটি শক্ত মেলামাইন পৃষ্ঠ থাকে যা চিপ করতে পারে। মাল্টিলেয়ার কাঠের জন্য ধারালো, আক্রমণাত্মক ব্লেড এবং পর্যাপ্ত ধুলো নিষ্কাশন প্রয়োজন।
যখন আপনি একটি 3 রিপ করাত নির্দিষ্ট করেন, সরবরাহকারীকে কাটার সর্বাধিক গভীরতা, ন্যূনতম স্ট্রিপ প্রস্থ এবং মেশিনটি বিভিন্ন ব্লেড ব্যাস পরিচালনা করতে পারে কিনা তা সম্পর্কে জিজ্ঞাসা করুন। একটি ফ্লোর প্ল্যান্টের জন্য যেটি বিভিন্ন দিনে 12 মিমি এসপিসি এবং 15 মিমি মাল্টিলেয়ার কাঠ প্রক্রিয়াকরণ করে, আপনার একটি করাত প্রয়োজন যা একটি শিফটে একটি 300 মিমি ব্লেড এবং পরবর্তীতে একটি 320 মিমি ব্লেড বড় যান্ত্রিক পরিবর্তন ছাড়াই নিতে পারে।
একটি 3 রিপ করাতের দৈনিক রক্ষণাবেক্ষণে প্রায় 15 মিনিট সময় লাগে। আপনার ফিড রোলারগুলি পরিষ্কার করা উচিত, জমে থাকা ধুলোর জন্য ব্লেডের ব্যবধানের কলারগুলি পরীক্ষা করা উচিত এবং যাচাই করা উচিত যে স্প্লিট করাত বা দ্রুত মুক্তির টাকু সুরক্ষিত। সাপ্তাহিকভাবে, দাঁতের ক্ষতির জন্য করাত ব্লেডগুলি পরিদর্শন করুন এবং ধারালো করার কারণে তার আসল ব্যাসের 10% এর বেশি হারিয়ে গেছে এমন যে কোনও ব্লেড প্রতিস্থাপন করুন। মাসিক, স্পিন্ডল রানআউট পরিমাপ করুন এবং আউটফিড টেবিলের প্রান্তিককরণ পরীক্ষা করুন।
ব্লেডের প্রান্তগুলি নিস্তেজ হয়ে গেলে, করাতটি আরও বিস্তৃত কাট এবং পৃষ্ঠটি আরও ছিঁড়তে শুরু করবে। যদি আপনি কাটা প্রান্তে পোড়া চিহ্ন দেখতে পান, ফিডের গতি খুব কম বা ব্লেড অপর্যাপ্তভাবে তীক্ষ্ণ। যদি আপনি কাটার নীচে চিপিং দেখতে পান, তাহলে ব্লেডের প্রস্থান পাশ ভুলভাবে সামঞ্জস্য করা যেতে পারে। এটি এমন লক্ষণ যে 3টি রিপ করাত প্রত্যাখ্যান করা অংশগুলির একটি সম্পূর্ণ স্থানান্তর তৈরি করার আগে মনোযোগ দেওয়া প্রয়োজন।
নির্ভুলতা উন্নতি কাটাতে গভীরভাবে দেখার জন্য, পড়ুন কিভাবে একটি 3-রিপ করাত কাটার নির্ভুলতা উন্নত করা যায় .
শেষ পর্যন্ত, একটি 3 রিপ করাত মেশিন মেঝে এবং প্রাচীর প্যানেল নির্মাতাদের জন্য একটি ইচ্ছাকৃত পছন্দ যাদের একটি পাঁচ-ব্লেড ইউনিটের জটিলতা ছাড়াই পুনরাবৃত্তিযোগ্য স্ট্রিপ প্রস্থের প্রয়োজন। এটি আপনাকে প্রতি পাসে তিনটি স্ট্রিপ, একটি পরিচালনাযোগ্য ব্লেড গণনা এবং সাধারণ উপাদান প্রস্থের মধ্যে সরানোর জন্য যথেষ্ট নমনীয়তা দেয়। এটিকে একটি সুশৃঙ্খল রক্ষণাবেক্ষণের রুটিনের সাথে যুক্ত করুন এবং এটি আপনার ডাউনস্ট্রীম স্লটিং, বেভেলিং এবং পেইন্টিং লাইনকে সময়সূচীতে চলমান রাখবে৷
পণ্যটি উল্লম্ব এবং অনুভূমিকভাবে মেঝে স্লট করতে পারে। মেশিন সিরিজটি পুরো ফ্লোর...
বিশদ দেখুন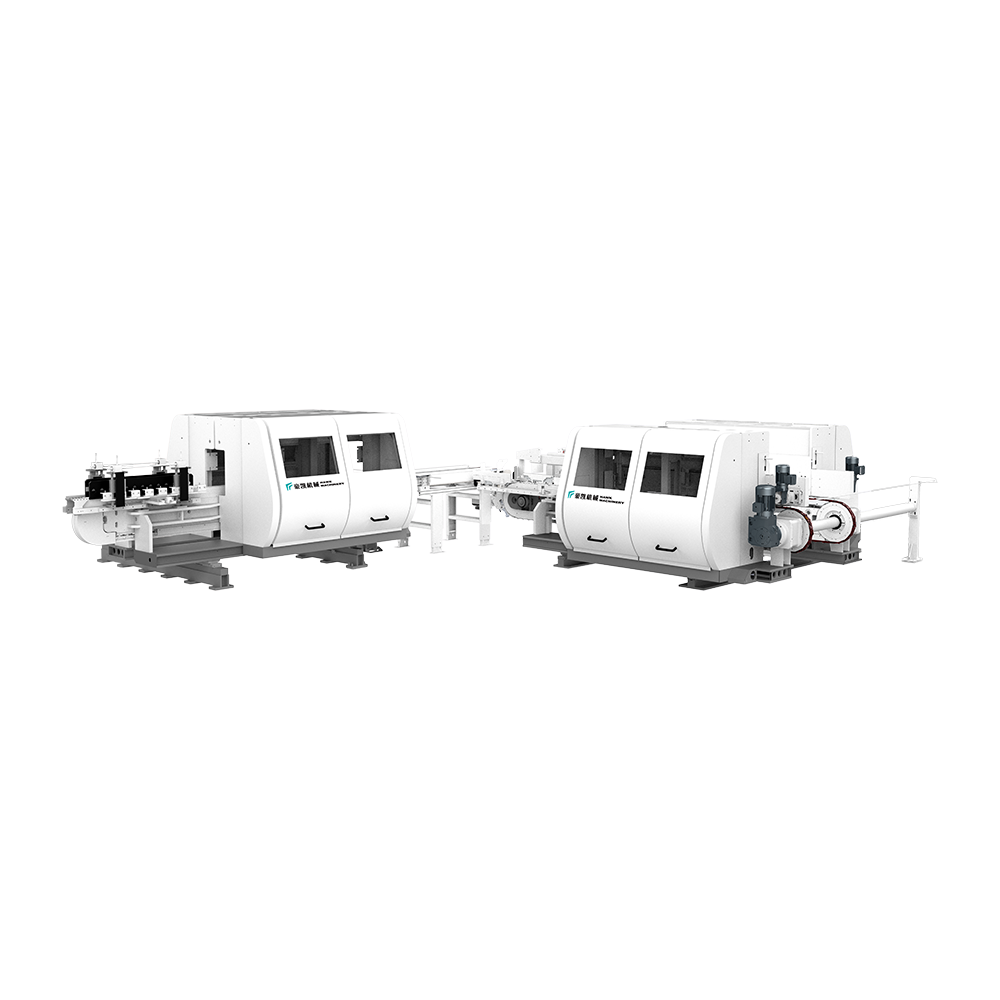
এই সরঞ্জামগুলি এলভিটি মেঝে ছাঁটাই এবং চেমফারিংয়ের জন্য উপযুক্ত। আপ এবং ডাউনস...
বিশদ দেখুন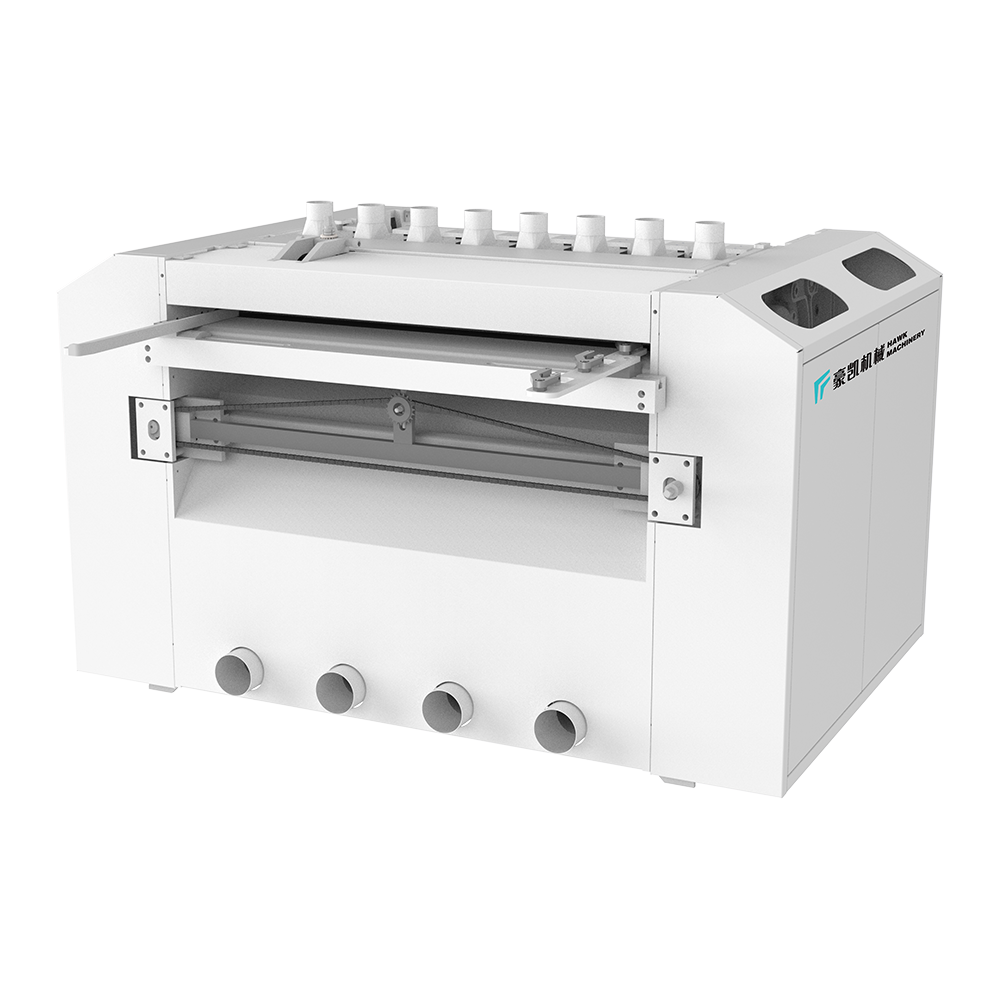
বিভিন্ন ট্রান্সমিশন করিং পদ্ধতিগুলি বিভিন্ন বোর্ড প্রক্রিয়াজাতকরণের প্রয়োজন...
বিশদ দেখুন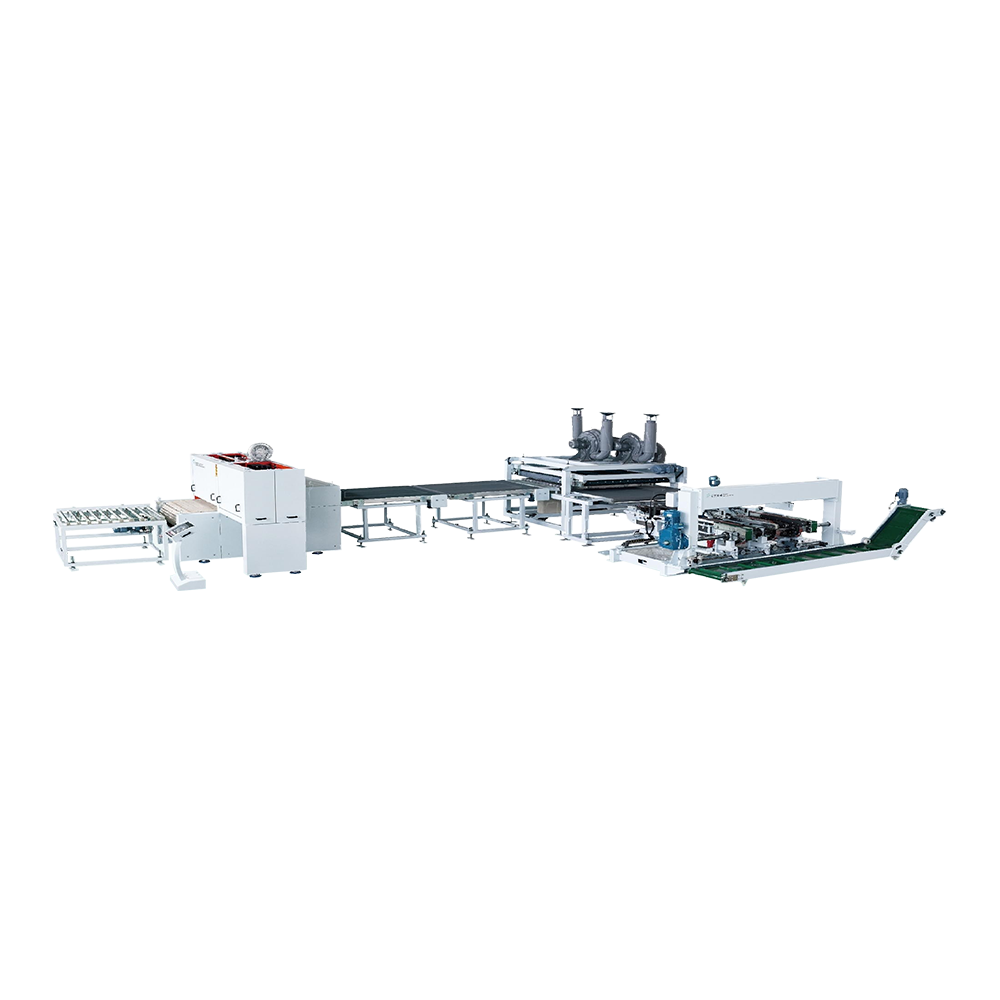
এই সরঞ্জামগুলির ফিডের গতি প্রতি মিনিটে 40 মিটারে পৌঁছতে পারে, পুরো ফ্রেম, করা...
বিশদ দেখুন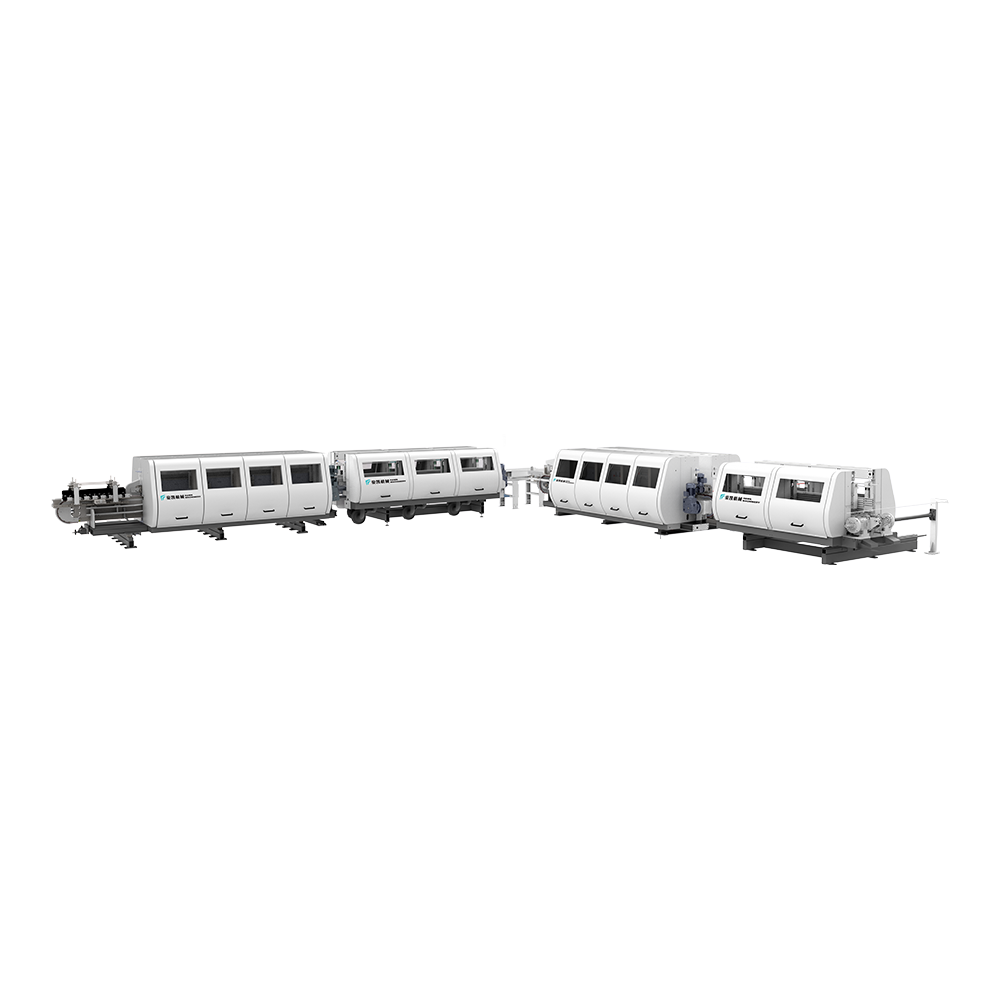
স্তরিত, পিভিসি এবং ডাব্লুপিসি এর প্রান্ত লেপের জন্য উপযুক্ত। জল-ভিত্তিক পেইন্...
বিশদ দেখুন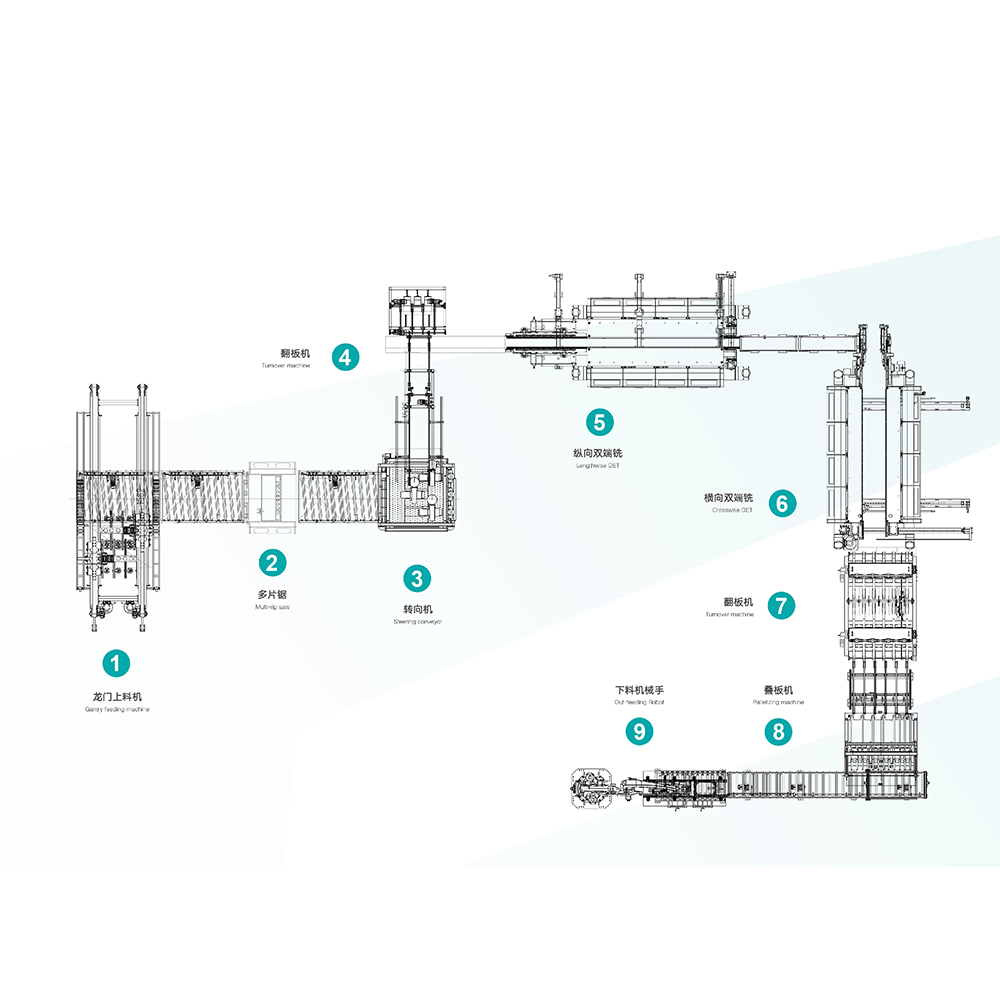
এসপিসি, ডাব্লুপিসি এবং পিভিসি প্লাস্টিকের মেঝে একটি সিরিজের জন্য উপযুক্ত হক য...
বিশদ দেখুন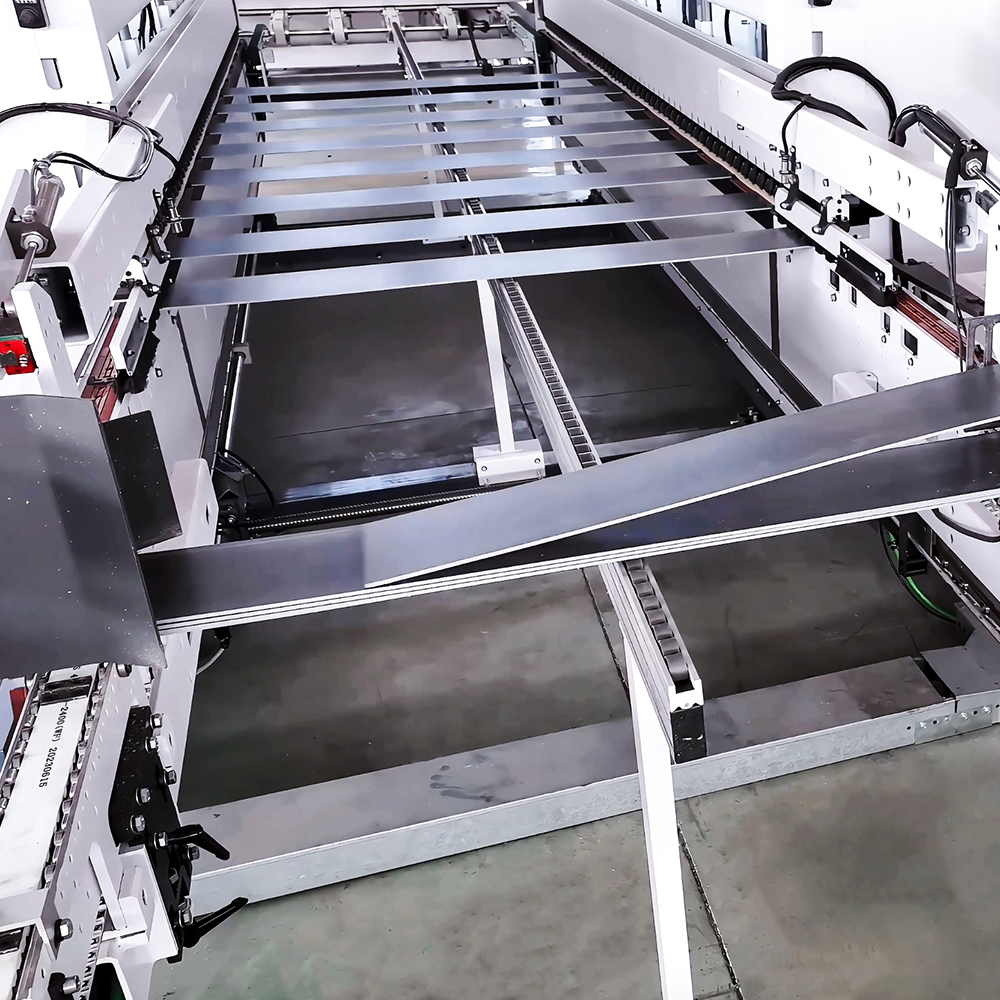
ইন্টিগ্রেটেড ইন্টেলিজেন্ট সরঞ্জামগুলি গেটওয়ে, মেশিন টাস্ক সিগনেজ, লেবেল প্রি...
বিশদ দেখুন
যোগাযোগের তথ্য।
বয়ি ডেভলপমেন্ট এরিয়া, চাংঝু সিটি, জিয়াংসু প্রদেশ, পি আর চীন
+86-0519-83319988
আপনার যখন আমাদের প্রয়োজন তখন যোগাযোগ করতে দ্বিধা করবেন না!
 কাস্টম ফ্লোর এক্সট্রুশন মেশিন প্রস্তুতকারক